
Kolmivaiheiset AC-moottorit: kuinka laminointiytimet, pinopaine ja kehykset määräävät suorituskyvyn
Laitoksen jäähdytysvesipumpun 75 kW:n kolmivaihemoottori pettää harvoin äänekkäästi. Se ajautuu. Laakereiden tärinä nousee 1,2 mm/s:sta 3,5 mm/s:iin 18 kuukauden aikana, yksi vaihe vetää neljä prosenttia enemmän virtaa kuin kaksi muuta ja käämitys käy kahdeksan astetta kuumemmaksi kuin käyttöönoton yhteydessä. Kun moottori nostetaan pois pohjalevystä, käämitys on usein ehjä; vaurio alkoi roottorin ytimestä, pinosta, joka menetti puristuspaineen aikaisemman kelauksen jälkeen, tai ilmaraosta, joka ei koskaan ollut samankeskinen alun perin.
Kolmivaiheiset vaihtovirtamoottorit ovat sähköisesti yksinkertaisia ja mekaanisesti anteeksiantamattomia. Teoria mahtuu kahdelle sivulle. Se, toimiiko taajuusmuuttaja viisitoista vai viisi vuotta, on rungon sisällä oleva laitteisto: laminointiaste, pinopaine, ilmaraon tasaisuus, eristysjärjestelmä, laakerijärjestely ja jäähdytyspolku.
Lyhyt vastaus: kolmivaiheiset moottorit on määritelty, koska kolme virtaa, jotka ovat 120 asteen välein, muodostavat vakiosuuruisen pyörivän kentän, joten kone käynnistyy kuormituksen alaisena ilman kondensaattoria, ilman keskipakokytkintä ja ilman apukäämiä. Kaiken sen jälkeen, mukaan lukien tehokkuusluokka, vääntömomenttitiheys, melu ja käyttöikä, päättävät ydinpino, roottori, runko ja jäähdytyspiiri eikä itse syöttö.
Mikä saa kolmivaiheisen moottorin käynnistymään ja käymään
Kolmivaiheinen käämisarja on sijoitettu 120 sähköasteen välein staattorin ympärille. Syötä kolme vaihetta virroilla, jotka ovat myös ajallisesti 120 asteen päässä toisistaan, ja yksittäiset sykkivät kentät muodostavat yhden vakiosuuruisen kentän, joka pyörii linjataajuudella jaettuna napaparilla. Tämä on koko itsekäynnistyksen periaate. Koska kenttä ei koskaan romahda eikä peruuta syklin aikana, roottori näkee tasaisen pyyhkäisyvuon ja kehittää vääntömomenttia pysähdyksissä.
Synkroninen nopeus on kiinteä syöttö ja käämi: nimellisnopeus on 120 kertaa linjataajuus jaettuna napojen lukumäärällä. 50 Hz:llä se on 3 000 rpm kahdella navalla, 1 500 kierrosta neljällä ja 1 000 rpm kuudella. 60 Hz:llä samat käämit antavat 3600, 1800 ja 1200 rpm. Roottori käy aina hieman hitaammin, koska sen on luisuttava kentän taakse indusoidakseen roottorivirran, ja indusoitunut virta tuottaa vääntömomentin oravahäkkikoneessa.
Synkroninen nopeus
Kaksi napaa 50 Hz:llä antaa 3000 rpm, neljä napaa 1500 rpm, kuusi napaa 1000 rpm. Muuta taajuutta ja nopeus muuttuu suoraan suhteessa.
Slip
Luisto on yhtä suuri kuin synkroninen nopeus miinus roottorin nopeus jaettuna synkronisella nopeudella. Vakioinduktiomoottorit käyvät 0,5–3 prosentilla nimelliskuormalla; nelinapainen kone, joka pyörii 1 470 rpm, istuu 2 prosentissa.
Vääntömomenttimarginaali
Yleiskäyttöiset mallit tuottavat noin 150–200 prosenttia nimellisvääntömomentista lukitussa roottorissa ja 200–250 prosenttia rikkoutuessa, minkä vuoksi ne voivat käynnistää ladatun pumpun tai kuljettimen suoraan linjalla.
Miksi kolme vaihetta kannattaa
Jakson aikana jatkuva vääntömomentti, vähemmän aktiivista materiaalia kW:a kohden, pienempi virta johdinta kohden, eikä käynnistyskytkintä tai kondensaattoria kuluu.
Staattori- ja roottoripino: missä todellinen tehokkuus on asetettu
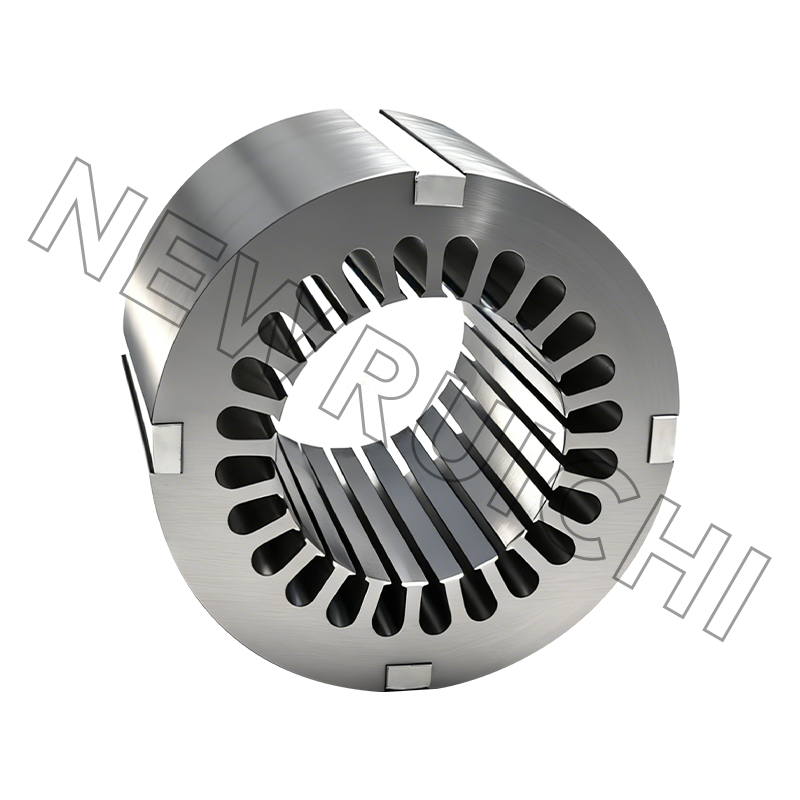
Sähkösuunnittelu asettaa katon. Laminointipino päättää, kuinka lähelle valmis kone on sitä. 0,35 mm korkealaatuisesta suuntaamattomasta piiteräksestä valmistettu staattorisydän vähentää tyypillisesti sydänhäviöitä 15–25 prosenttia verrattuna 0,50 mm:n vakiomateriaaliin samalla vuontiheydellä, mutta ohuempi mittari maksaa enemmän, aihiot pienemmällä meistinvälillä ja rankaisevat työkalujen huollon heikkoudet.
Levyjen liittämisellä on yhtä paljon väliä kuin laadulla, koska jokainen liitostapa säästää kokoonpanokustannukset hävikkiä ja jäykkyyttä vastaan.
- Lukitus: levyn lukkoon stanssatut kuopat tai lohenpyrstöt lukitsevat vierekkäiset laminaatit yhteen. Nopea, ei kovettumista, mutta lukitukset luovat paikallisia oikosulkuja, jotka lisäävät ydinhäviötä noin 1-3 prosenttia.
- Liimaus: pinnoitetut levyt kovetetaan paineen alaisena, jolloin laminaatit pidetään sähköisesti eristettyinä. Tämä parantaa pinoamiskerrointa ja vähentää tärinää ja ääniä.
- Laser- tai TIG-hitsaus: alhainen lämmöntuotto ja korkea suorituskyky, yleistä suuremmissa kehyksissä. Hitsaussauma ja kuumuuden aiheuttama vyöhyke lisäävät paikallista hävikkiä, joten sauman sijoitus ja lukumäärä määritetään, ei jätetä hitsaajalle.
- Kiinnitys, kiilatut tangot tai läpimenevät pultit: käytetään, kun ydin saattaa olla tarpeen pinota uudelleen tai korjata kentällä.
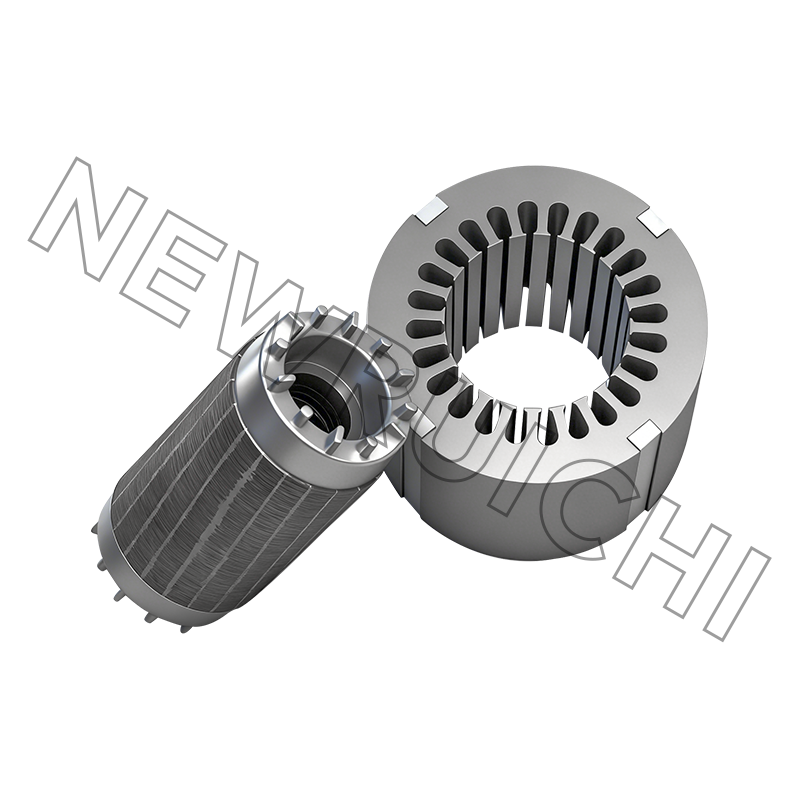
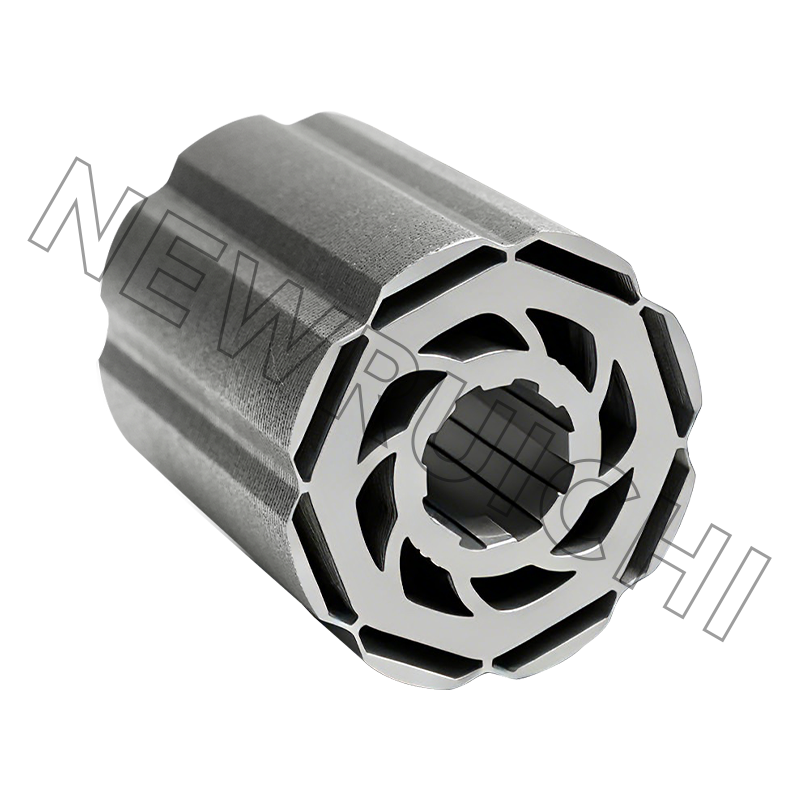
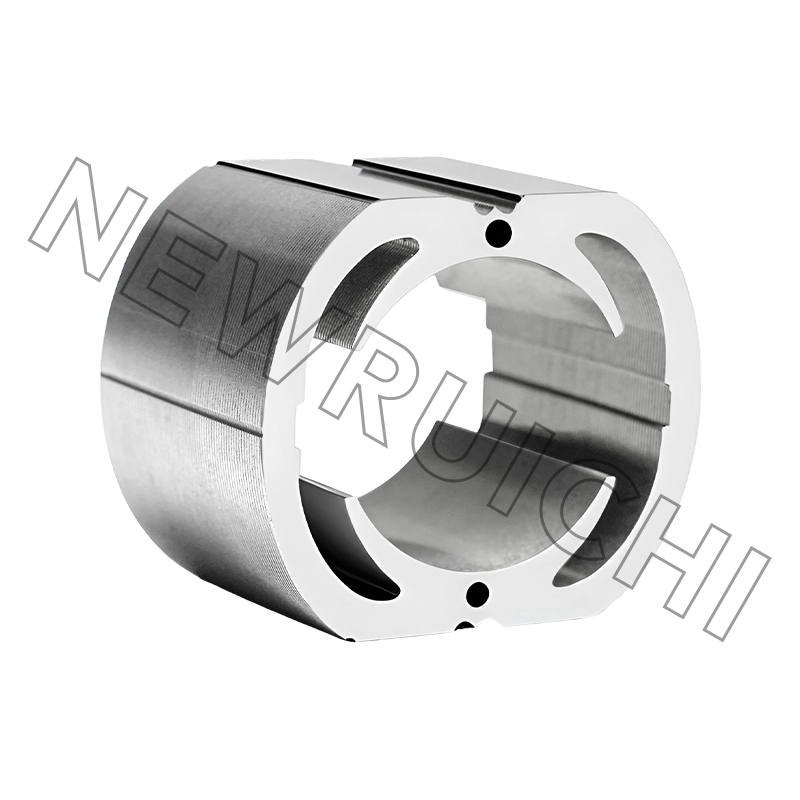
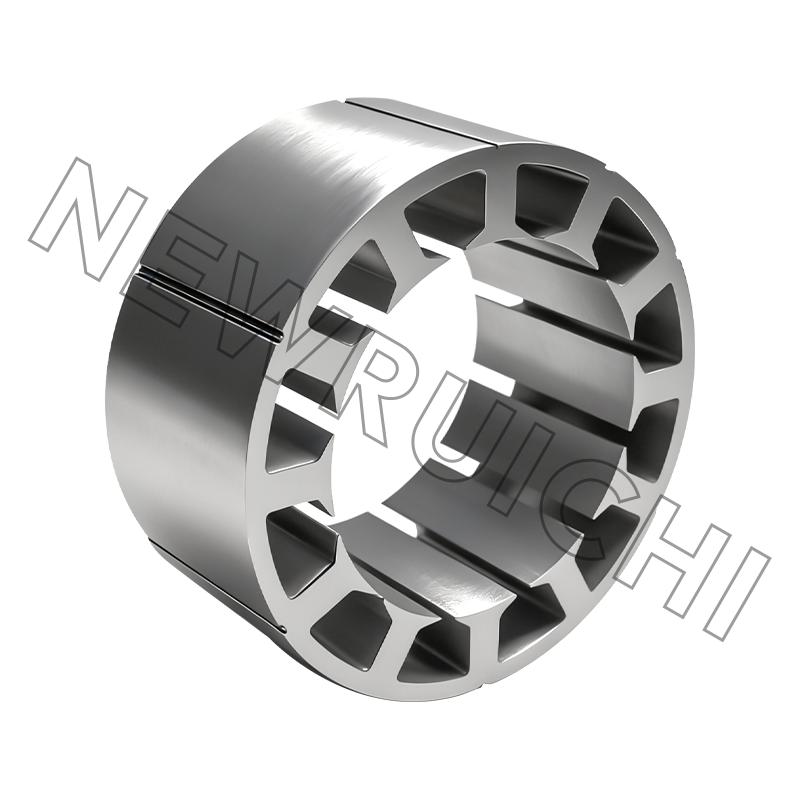
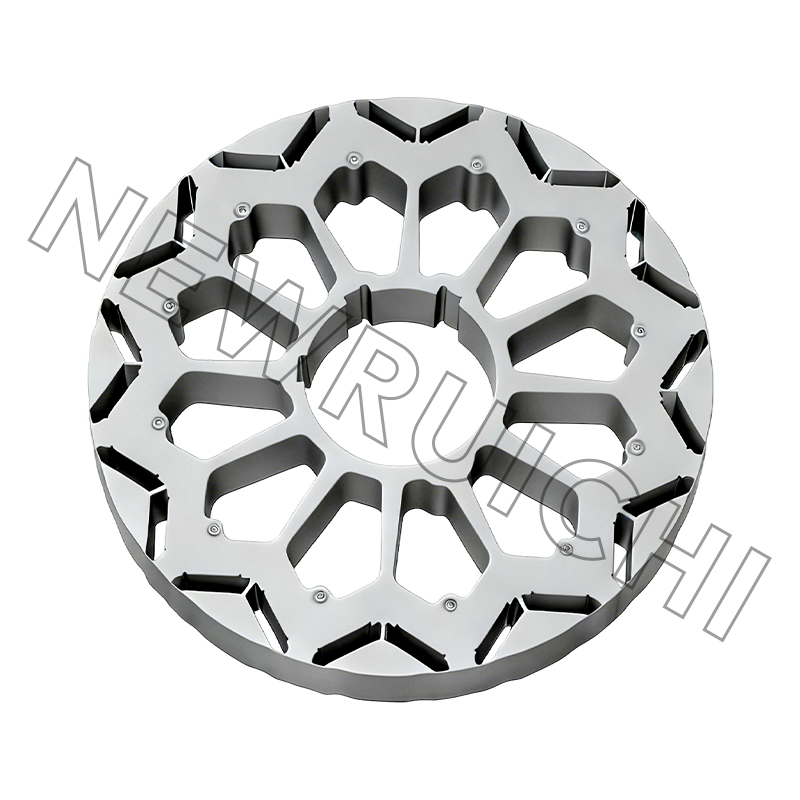
Saapuva tarkastus lasketaan yleensä neljään numeroon: purseen korkeus alle 0,05 mm, pinoamiskerroin 0,95 ja 0,97 välillä, ilmaraon tasaisuus 10 prosentin sisällä nimellisarvosta ja välilaminointipaine riittävän tiukka estääkseen pinon laulamisen kaksinkertaisella rivitaajuudella ilman, että eristepinnoite murskataan. Löysä pino näkyy myöhemmin kohonneena ydinhäviönä, korkeampana meluna ja pahimmassa tapauksessa laminointien välisenä hankauksena. Tässä oppaassa käsitellään tarkemmin laminointigeometrian ja ajokäyttäytymisen välistä yhteyttä staattorisydämien laminoinnit .
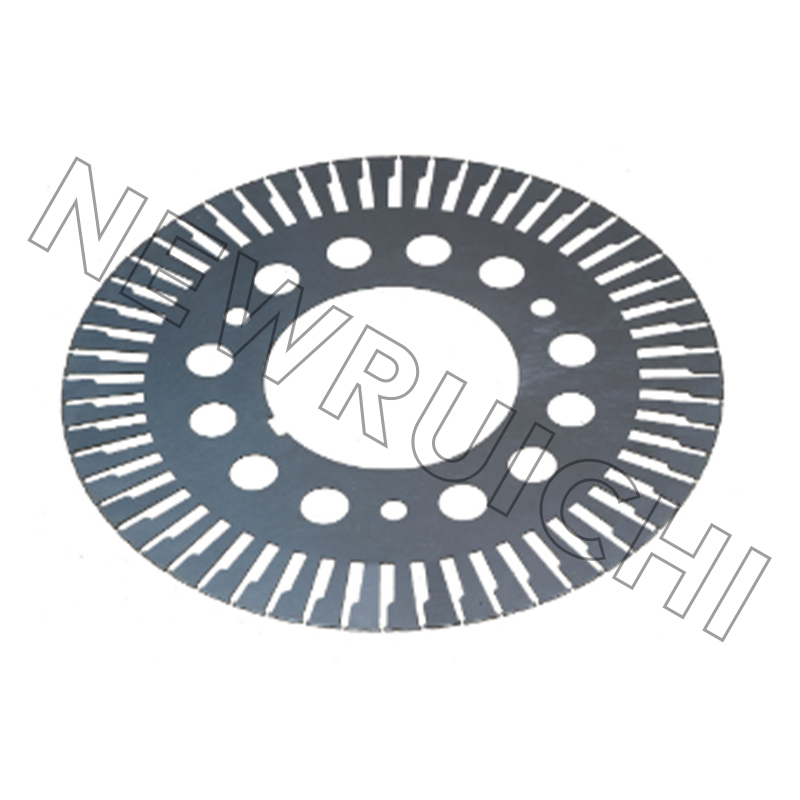 AC-moottorin staattori- ja roottorilaminointi Vaihtovirtamoottorit toimivat nykyaikaisten teollisuusjärjestelmien ytimenä, ja niiden staattori- ja roottoriytimien suorituskyky vaikuttaa suoraan moottorin tehokkuuteen, luotettavuuteen ja... Näytä tuote →
Yksivaiheinen kolmivaiheinen: käytännön vertailu
Useimmat valintaargumentit perustuvat kouralliseen mitattavissa oleviin eroihin mieltymysten sijaan.
Tappioiden jakautuminen: numerot nimikilven takana
Tietolomakkeessa on yksi tehokkuusluku. Huollossa viisi häviökomponenttia jakavat watit, ja vain osaan niistä voidaan vielä vaikuttaa moottorin tilauksen jälkeen.
Kaksi näistä päätetään piirustusvaiheessa. Sydänhäviö vastaa teräslaatua, levyn paksuutta ja laminointien liittämistä; hajakuormitushäviö reagoi raon geometriaan, ilmaväliin ja pinon pinnan laatuun. Ostaja, joka hyväksyy määrittelemättömän ytimen, hyväksyy määrittelemättömät 32 prosenttia kokonaishäviöistä.
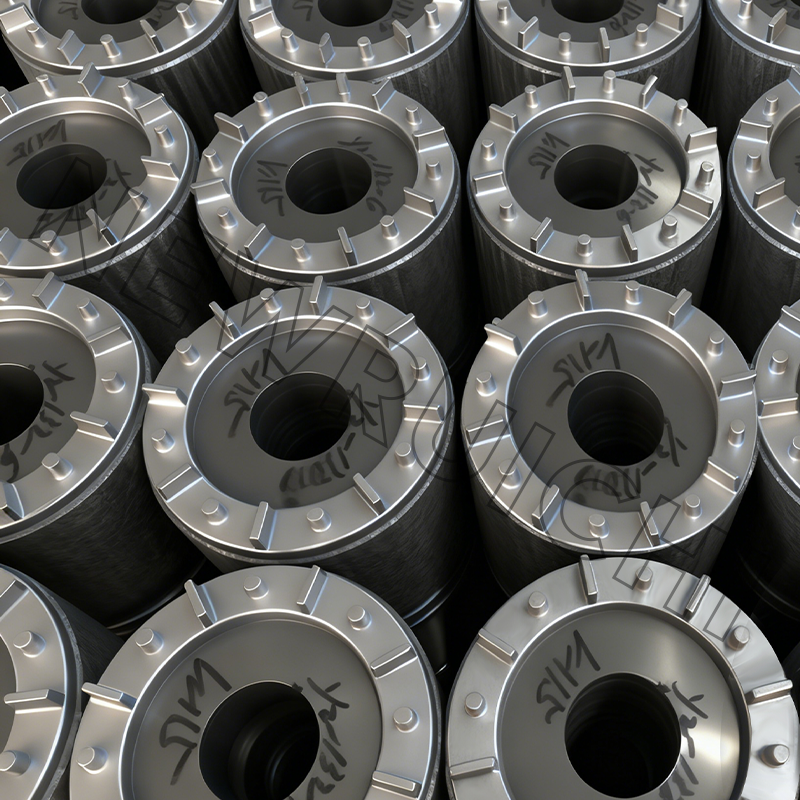 Interlock laminoitu ydin Interlock-laminoitu ydin on valmistettu edistyneitä tekniikoita käyttäen, ja siinä on hitsaamaton ja liimaton muotoilu, joka parantaa tuotannon tehokkuutta ja varmistaa samalla p... Näytä tuote →
Missä kolmivaihemoottorit tekevät työn
Asennettu pohja näyttää, missä volyymi sijaitsee, ja äänenvoimakkuus määrittää, mitkä mekaaniset ominaisuudet ovat vakioita ja mitkä erikoisuuksia.
- Pumput ja tuulettimet: 34 prosenttia
- Kompressorit: 18 prosenttia
- Kuljettimet ja materiaalinkäsittely: 15 prosenttia
- Työstökoneet ja metallintyöstö: 12 prosenttia
- LVI ja jäähdytys: 11 prosenttia
- Meri-, tuuli-, kaivos- ja muut: 10 prosenttia
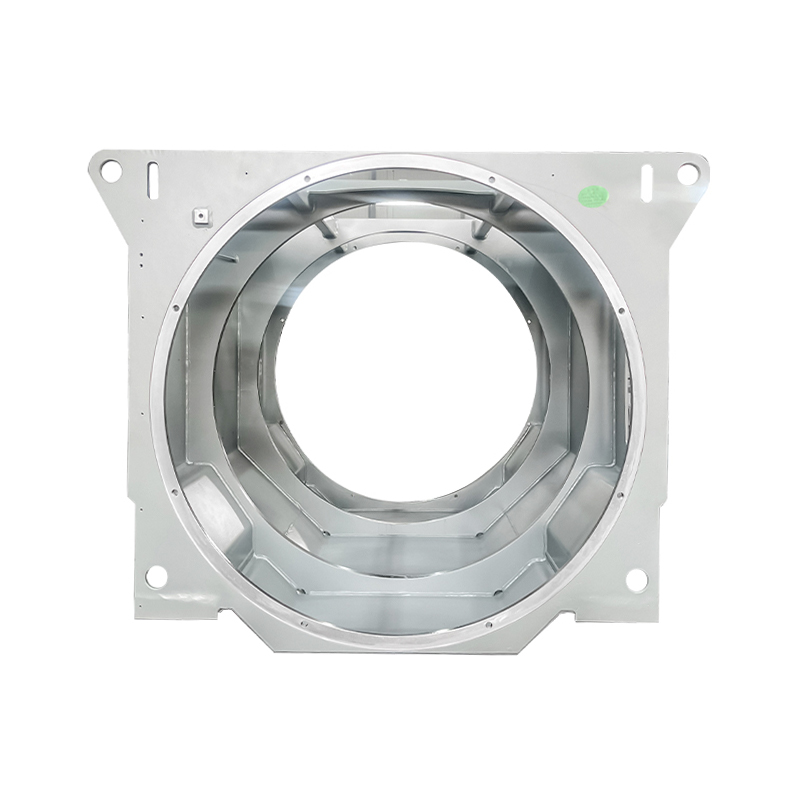
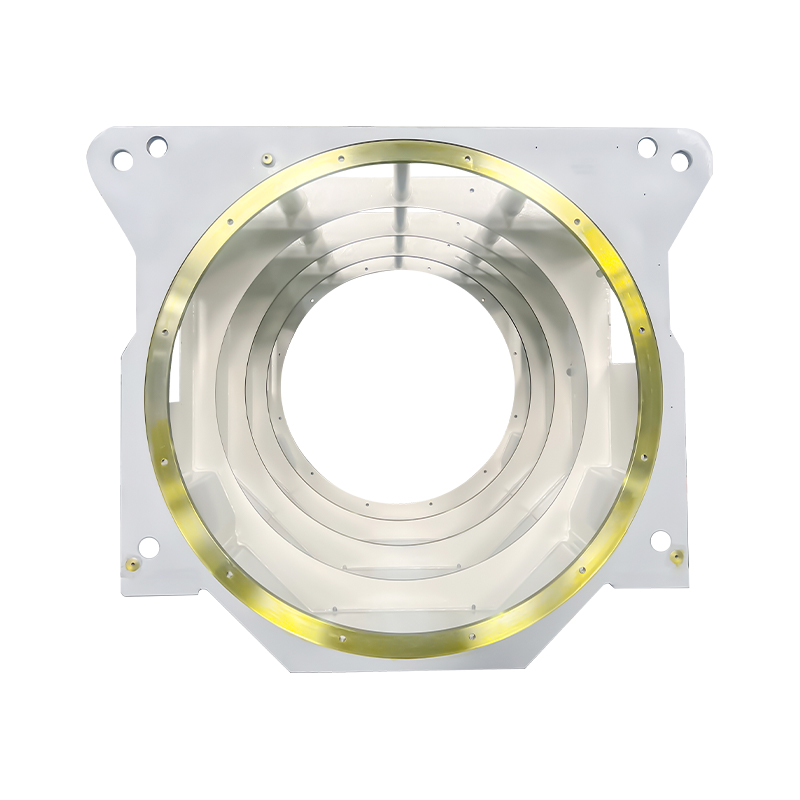
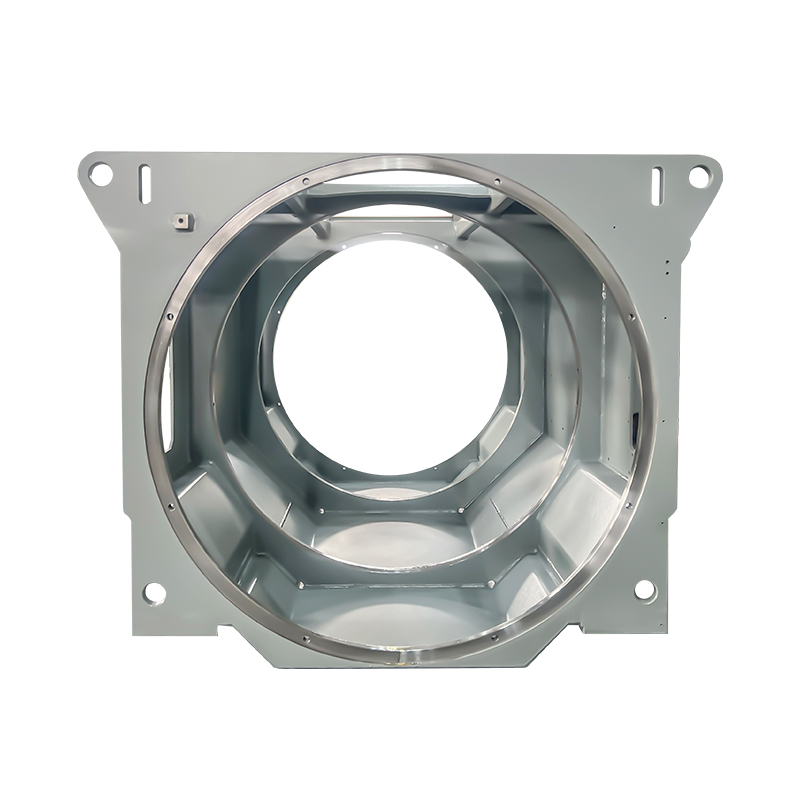
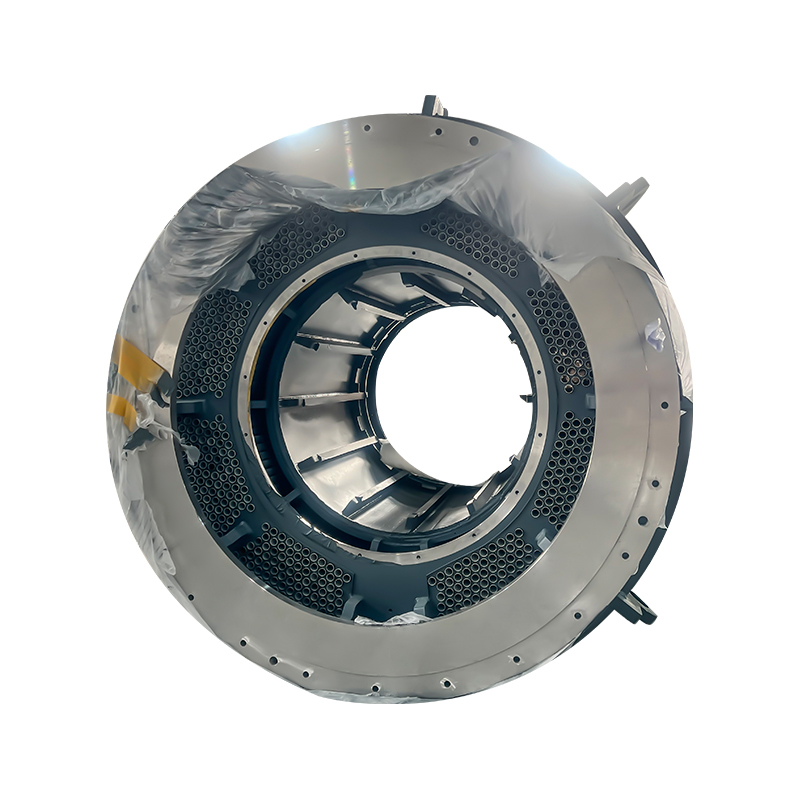
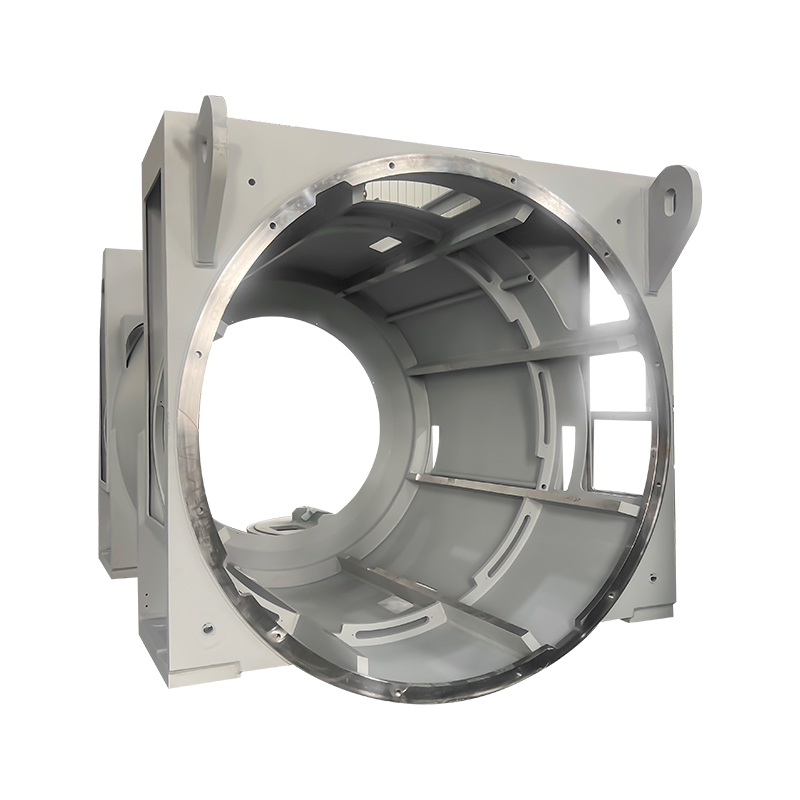
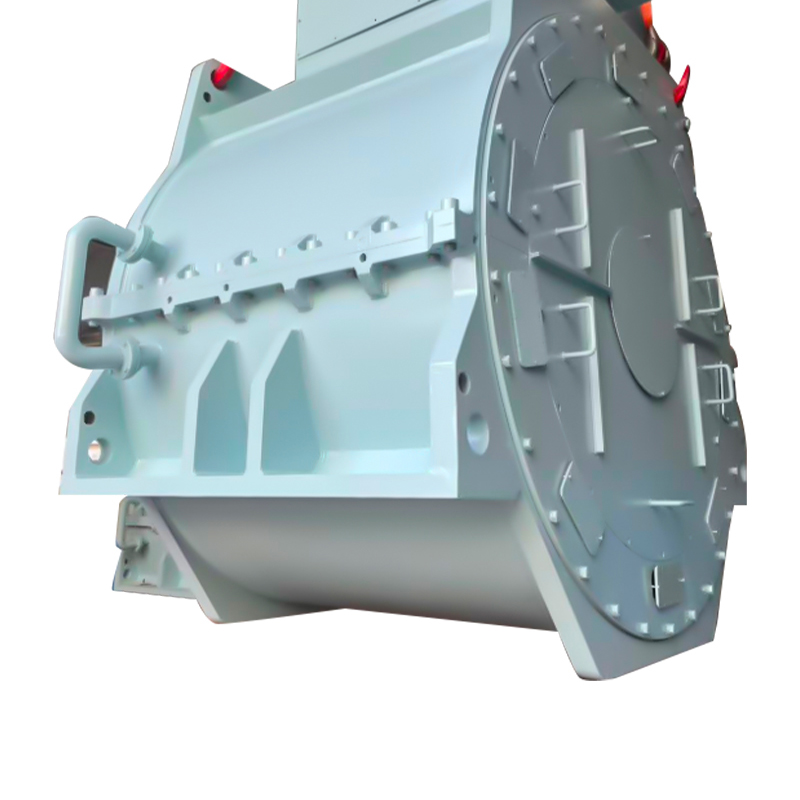
Jokainen tehtävä asettaa kotelolle erilaisia vaatimuksia. Yleiskäyttöinen pumppumoottori ei tarvitse muuta kuin jäykän jalkakiinnityksen ja puhtaan jäähdytyspolun. Tuuliturbiinin generaattorin alusta, korkeajännite teollisuuskone tai vesijäähdytteinen laivayksikkö tarvitsee hitsatun kotelorungon, jossa on säädellyt vääristymät hitsauksen jälkeen, määritellyn korroosiosuojan ja jäähdytysjärjestelyn, joka kestää suolasuihkun tai jatkuvan osakuormituksen. Ne ovat valmistusongelmia ennen kuin ne ovat sähköisiä.
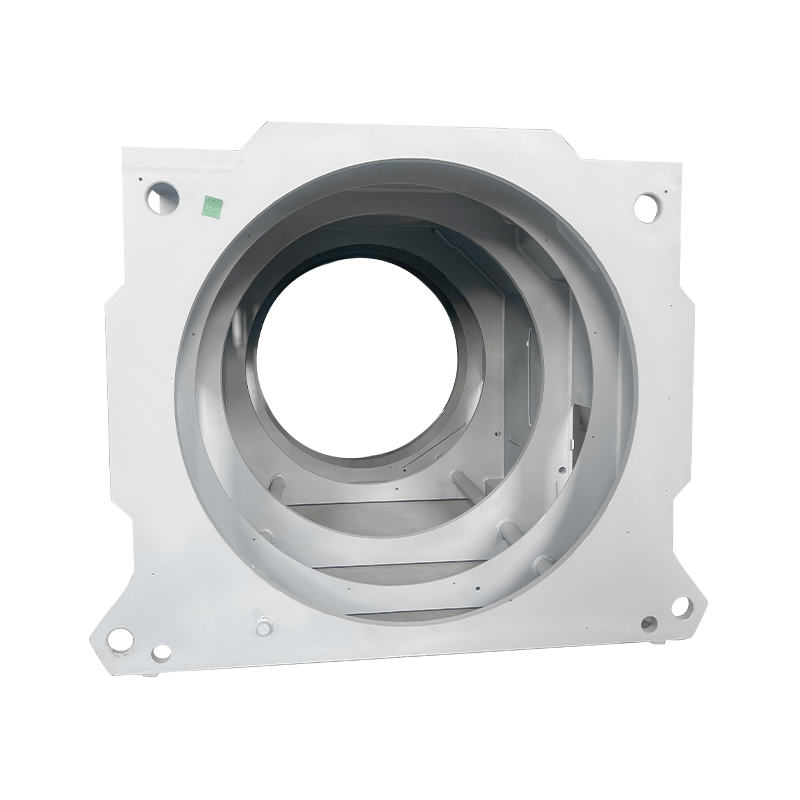 Teollisuushitsattu laatikkotyyppinen moottorijalusta I. Peruskäsite ja sijoittelu Näytä tuote →
Valintajärjestys ja takaisinmaksu
Näiden vaiheiden läpikäyminen järjestyksessä estää moottorihankintojen kalleimman virheen, joka on korkeamman hyötysuhdeluokan ostaminen kuin mitä tulli voi koskaan toipua.
Vaihe 1: Määritä velvollisuus
Jatkuva tai ajoittainen, kuorman vääntömomenttikäyrä, käynnistykset tunnissa, ympäristön lämpötila, korkeus ja ohjaako VFD nopeutta.
Vaihe 2: Kokoa kehys
Yhdistä nimellisvääntömomentti käytettävään kuormaan 15–25 prosentin käyttömarginaalilla. Ylimitoitus turvallisuuden vuoksi maksaa tehokertoimen osakuormalla ja harvoin lisää luotettavuutta.
Vaihe 3: Aseta tehokkuusluokka
IE3 on lähtökohta useimmilla markkinoilla. IE4 ansaitsee palkkionsa yli 4 000 käyttötunnilla vuodessa.
Vaihe 4: Määritä ydin
Laminointiaste, levyn paksuus, pinoamistapa ja pinon pituus. Tässä tehokkuusväitettä joko tuetaan tai se hylätään hiljaa.
Vaihe 5: Vahvista kotelo ja jäähdytys
IP-luokitus, jäähdytysmenetelmä, korroosioluokka meri- tai offshore-käyttöön ja se, voidaanko runko korjata eikä vaihtaa.
Takaisinmaksun tarkistus: 75 kW:n nelinapainen moottori, joka käy 6 000 tuntia vuodessa hintaan 0,12 USD/kWh, kuluttaa noin 473 700 kWh 95,0 prosentin hyötysuhteella. Siirtyminen 95,4 prosenttiin säästää noin 2 000 kWh, noin 240 USD vuodessa. Siirtyminen 96,0 prosenttiin säästää noin 4 900 kWh eli 590 USD vuodessa, joka maksetaan normaalisti takaisin 3–5 vuoden kuluessa jatkuvassa työssä. Kaksivuorotyössä sama päivitys voi kestää vuosikymmenen, ja parempi ydin IE3-kehyksessä on yleensä älykkäämpi kulutus.
Huolto- ja vaatimustenmukaisuuspisteet, jotka tarkastetaan
Tehokkuusstandardit, tärinärajat ja hitsauksen laatujärjestelmät ovat kolme aluetta, joilla paperityön ja laitteiston on sovittava yhteen.
- Tehokkuus ja luokitus: IEC 60034-30-1 määrittelee IE-luokat ja IEC 60034-1 luokituksen perustan. Luokan F eristys luokan B lämpötilan nousulla on edelleen yleinen tapa ostaa lämpömarginaalia.
- Tärinä: ISO 20816-1 korvaa vanhemmat ISO 10816 -rajat hyväksymistestissä. Vyöhykkeiden A ja B rajat ovat vertailukohtana käyttöönoton aikana.
- Akselivirrat VFD-käytössä: eristetty laakeri ei-vetopäässä sekä akselin maadoitusrengas estävät laakerit vuoden sisällä pilaavan uurteen suurissa vetoissa.
- Eristysresistanssi: IEEE 43 -ohjeistus asettaa minimiarvoksi yksi megaohmi plus yksi megaohmi nimellisjännitteen kV kohden, korjattuna 40 celsiusasteeseen.
- Hitsatut rungot ja rakenteet: ISO 3834 hitsauksen laatuvaatimukset yhdistettynä ISO 9001:een, IATF 16949:ään auto- ja vetovoiman toimittamiseen sekä ISO 14001 -standardeihin kattavat ostajien nyt pyytämät asiakirjat tarjouksilla.
- Korroosiosuojaus: meri- ja offshore-kotelot elävät tai kuolevat pinnoitemäärittelyn ja pinnan esikäsittelyn, ei maalimerkin mukaan.
Yksinkertainen trendiohjelma havaitsee suurimman osan tästä varhaisesta: neljännesvuosittaiset tärinälukemat, vuotuinen termografia, eristysvastus jokaisen sammutuksen yhteydessä ja moottorivirran allekirjoitusanalyysi kaikissa taajuusmuuttajissa, joita ei voi ottaa offline-tilaan.
Käytännön johtopäätös on, että kolmivaihemoottori on järjestelmä, ja osat, jotka kuluvat, laulavat, ylikuumenevat tai hukkaavat energiaa, ovat mekaanisia ja metallurgisia: ydin, runko, ilmaväli, laakerit ja jäähdytyspolku. Ostajat, jotka määrittävät laminointilaadun, levyn paksuuden, pinoamistavan ja rungon rakenteen sähköluokituksen ohella, saavat koneen, jonka tyyppikilven teho kestää kosketuksen tehtaan lattiaan.
Tämä ketju piiteräksestä leimattujen laminointien, viimeisteltyjen hylsyjen ja hitsattujen kehysten kautta on juuri sitä mitä meidän valmistuskyvyt Järjestetään ympärille, ja niissä on näytetason prototyypit uusille suunnitelmille ja volyymitoimitukset vakiintuneille ohjelmille.
Sähköpostiosoitettasi ei julkaista. Pakolliset kentät on merkitty *

 Email: [email protected]
[email protected]
[email protected]
 Puhelin/Puhelin:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Tekijänoikeus © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Staattori- ja roottoriytimien valmistajat
