
Ankkuri DC-moottorin opas: laminointi, käämitys ja ytimen kokoonpanovalinnat
Muuntajalinja käyttää kolmea 24 V:n kestomagneettista tasavirtavaihdemoottoria nopeudella 1 800 rpm. Noin 4 500 käyttötunnin kohdalla yksi yksikkö alkaa kipinöidä näkyvästi harjalaatikoissa ja menettää nopeudestaan noin 6 % samalla kuormituksella. Käämit testi puhtaat. Vika on ankkurissa: uritettu kommutaattori, roottoripino, joka pyörii muutaman sadasosan millimetrin epäkeskisesti uudelleenrakennuksen jälkeen, ja harjaa vuodevaatteita tuskin 60 % kasvoista.
Johtopäätös ensin: ankkuri on pyörivä käämikokoonpano, joka kuljettaa virtaa, katkaisee kenttävuon ja tuottaa vääntömomentin. Kommutaattori ja harjat pitävät virran kulkemassa oikeaan suuntaan roottorin pyöriessä. DC-koneessa nämä osat arvioidaan yhdessä, ei yksi kerrallaan. Tiukissa purse- ja samankeskisyyden rajoissa pidetty laminointipino on vähän arvokas, jos kommutaattori ei ole pyöreä, eikä täydellinen kommutaattori voi pelastaa pinoa täynnä laminaarisia shortseja.
Seuraavassa on käytännön näkymä DC-moottorin ankkuripuolelle: magneettipiiri, käämitys, kommutaatioraja ja kuinka ydin todellisuudessa ostetaan näytelaminoinneista sarjatoimitukseen.
Kuinka ankkuri tuottaa vääntömomenttia ja missä kommutaatio puree
Kaksi suhdetta selittävät useimmat harjatun tasavirtamoottorin penkkimittaukset, ja molemmat osoittavat suoraan takaisin ankkuriin.
- Vääntömomentti: T ≈ k · Φ · Ia, kenttävuo kerrottuna ankkurivirralla.
- Takana EMF: E ≈ k · Φ · ω, joka nousee nopeuden mukana ja asettaa käyttövirran tietylle syöttöjännitteelle.
- Nykyinen polku: syöttö, harja, kommutaattorisegmentti, ankkurikela, paluuharja.
- Kommutointi: kommutaattori kääntää kelan virran, kun kukin kela ylittää magneettisen nollan, joten kelan virta vaihtuu, vaikka syöttö on tasavirtaa.
- Ankkurin reaktio: ankkurin oma magnetomotorinen voima kallistaa ja heikentää pääkenttää ja siirtää neutraaliakselia. Suurella virralla se näyttää kipinältä harjan takareunassa ja pieneltä vääntömomentin menetykseltä ampeeria kohden.
Magneettinen piiri
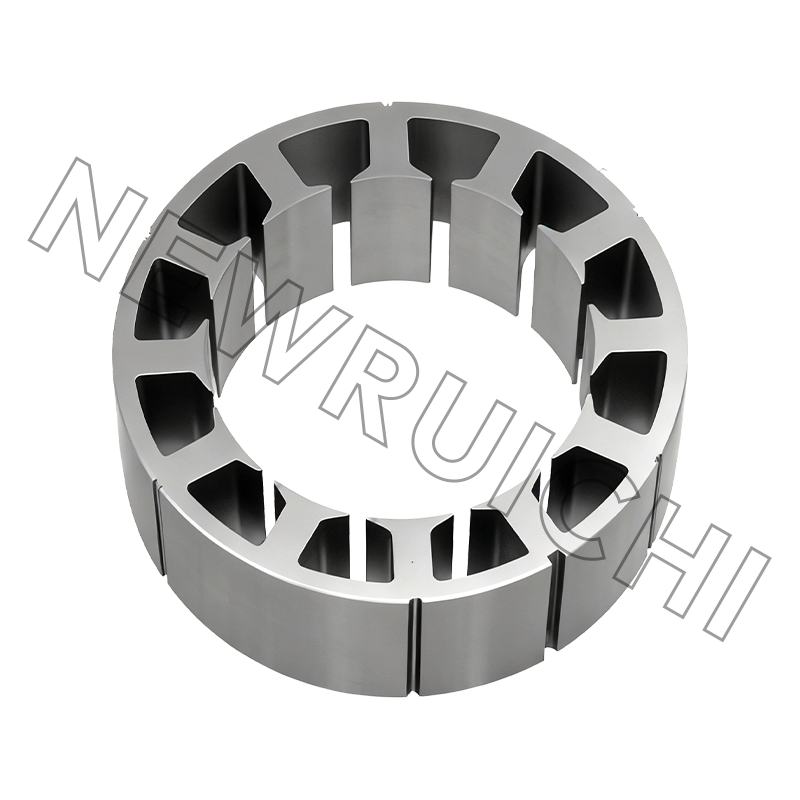
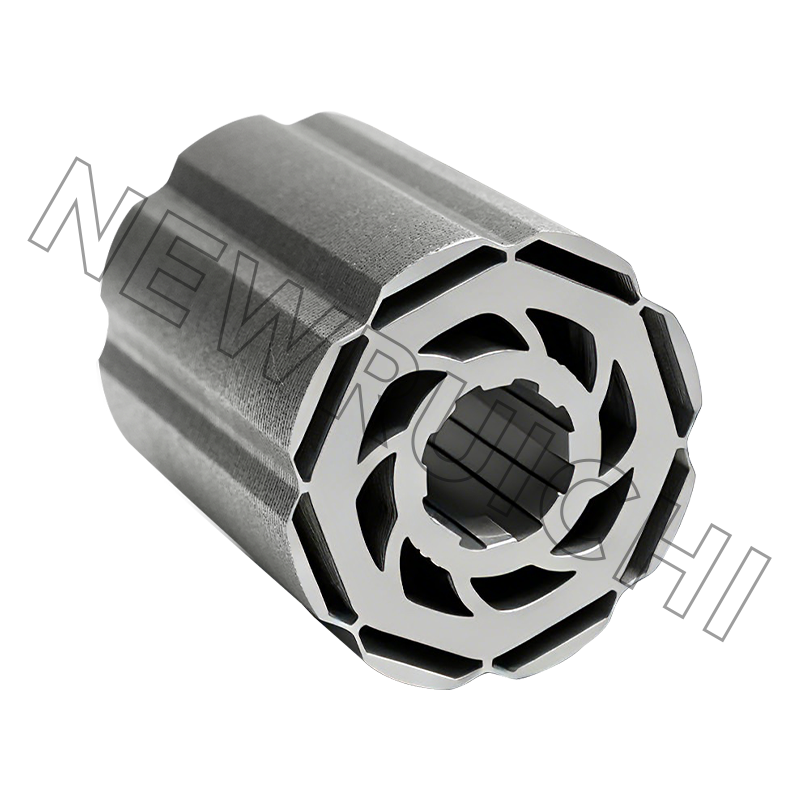
Roottori- ja staattorilaminaatiot pinotaan suuntaamattomasta sähköteräksestä, normaalisti 0,35 mm tai 0,50 mm. Ohuempi mittari vähentää pyörrevirtahäviöitä, mutta alentaa pinoamiskerrointa ja nostaa kilohintaa, joten se on harvoin ilmainen parannus.
Kääntyvä
Kuparitäyte, lankamitta ja päätekäännöspituus asettavat I²R-häviön. Eristysluokka F tai H määrittää, kuinka paljon lämpömarginaalia saa käyttää ennen kuin käämitys on rajoittava osa.
Kommutointi
Harjalaatu, jousipaine, kommutaattorin epäkeskisyys ja alileikkaussyvyys määräävät kipinöinnin. Noin 0,02 mm:n ylittäminen näkyy yleensä harjaäänenä kauan ennen kuin se ilmaantuu viaksi, minkä vuoksi yllä oleva vika oli jäljitettävissä 4500 tunnin kohdalla 500 tunnin sijaan.
Ankkurin jännite tai kenttäohjaus: Päätä ennen ostamista
Nopeusalue on ohjauspäätös, mutta se rajoittaa ankkurin suunnittelua. Perusnopeuden alapuolella käytettävä ankkurijännitteensäätö tuottaa suurin piirtein tasaisen vääntömomentin ja leveän käännöksen – tavallinen valinta kuljettimille, syöttöteloille ja sijoitusakseleille. Perusnopeuden yläpuolella käytetty kentänheikennys tuottaa suunnilleen tasaisen tehon, mutta kommutointimarginaali putoaa vuon pudotessa ja kenttäsyötön on pysyttävä vakaana kuormituksen alaisena.
PWM-taajuusmuuttajat taajuudella 20 kHz ja yli pitävät virran aaltoilun ja sen mukana tulevan ylimääräisen ankkurilämmityksen pienenä; sen alapuolella, tarkista harja- ja ydinhäviöt todellisella kantoaaltotaajuudella sen sijaan, että olettaisit, että tietolomakkeen numero pätee. Sarjakäämittyjä moottoreita ei voi heikentää kenttää samalla tavalla, koska kentällä ja ankkurilla on sama virta. Käytä sarjakäyttöisiä käyttöjä tai vastuksen säätöä ja hyväksy, että nopeuden säätö on pehmeämpi.
Kolme tapaa rakentaa roottoripino ja mitä kukin maksaa
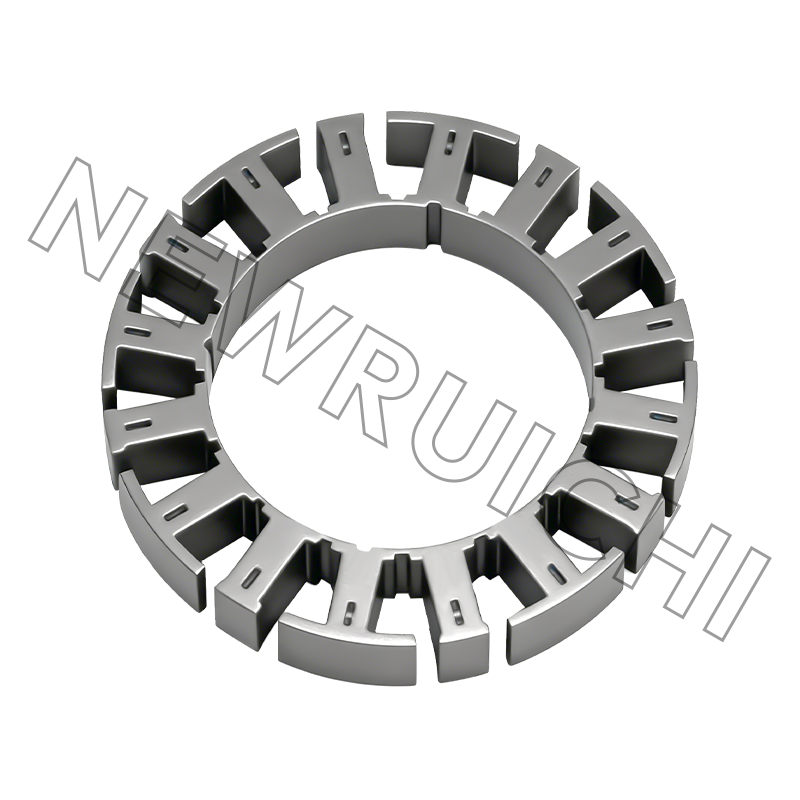
Vaihtoehto ei ole abstrakti. Lukittu pino säästää työkalurahoja, mutta lovet luovat paikallisen kylläisyyden ja metalli-metallikontaktin. Liimalla sidottu pino pitää eristepinnoitteen ehjänä ja mittaa yleensä pienimmän ydinhäviön kiinnikkeiden ja kovettumisajan hinnalla. Hitsatut pinot asettuvat väliin ja valitaan, kun pitkän pinon mekaanisella eheydellä on enemmän kuin pari wattia merkitystä. Kun lukitusgeometria on ratkaiseva tekijä, käyttäytyminen lukitut laminoidut ytimet tarkkuuskokoonpanoissa kannattaa tarkistaa ennen piirustuksen jäädyttämistä.
Jos suunnittelu on vielä auki, roottorin ja staattorin laminointien ostaminen piirtämiseen on nopein tapa verrata pinorakenteita ennen stanssaukseen sitoutumista.
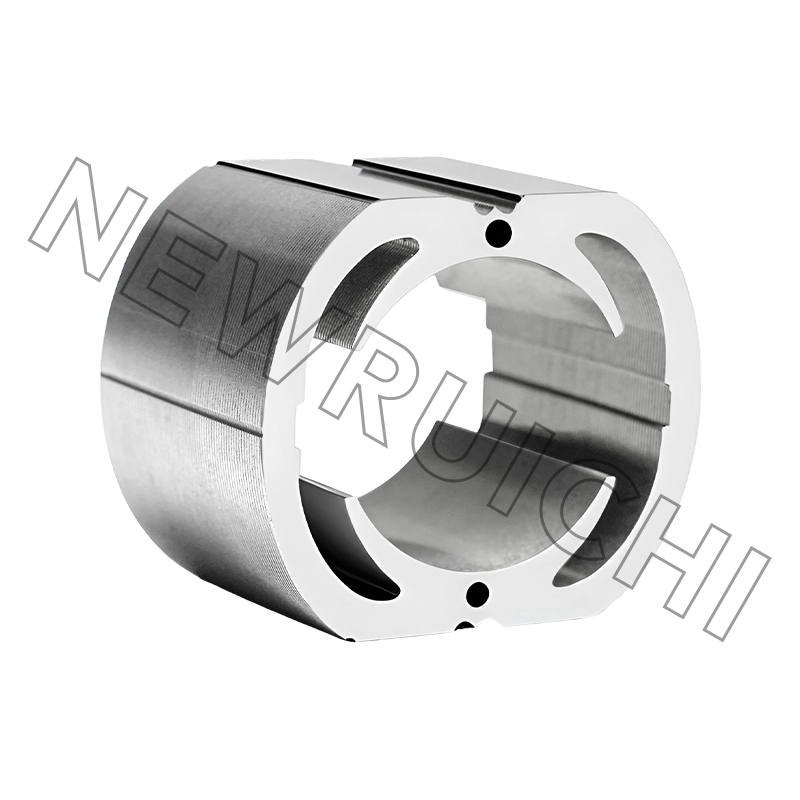
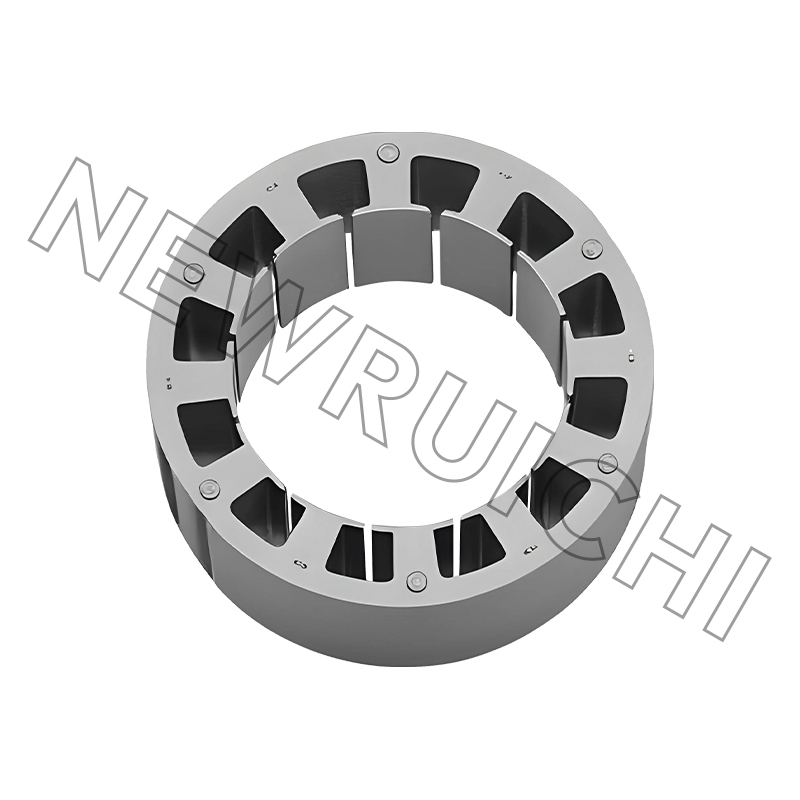 Tasavirtamoottorin staattori- ja roottorilaminointi Räätälöidyt staattori- ja roottorilaminaatiot tukevat suunnitteluvaiheen pinovertailuja ennen työkaluihin sitoutumista, mikä auttaa arvioimaan magneettisen häviön ja kokoonpanon sopivuuden. Näytä tuote →
Tappiot, joita et löydä tietolomakkeesta
Datalehti antaa yhden tehokkuusluvun yhdessä toimintapisteessä. Häviömekanismien välinen jako ratkaisee, käykö ankkuri lämpimänä puolikuormalla vai ylikuumentuuko se 80 % teholla.
Ohjeellinen jako pienessä harjatussa tasavirtamoottorissa nimelliskuormalla; todelliset osuudet muuttuvat vuotiheyden, nopeuden ja harjatason mukaan.
Kuparihäviö skaalautuu virran neliön mukaan, joten 10 % ylikuormitus lisää noin 21 % enemmän lämpöä käämiin. Tästä syystä harja- ja käämihäiriöitä esiintyy harvoin etikettiin painetulla virralla. Sydänhäviö on korjattu vuontiheydellä, teräsmittarilla ja kerrostenvälisten oikosulkujen lukumäärällä, mikä tarkoittaa, että pino, jossa on naarmuuntunut pinnoite, lämpenee jopa ilman kuormitusta – hyödyllinen diagnoosi, kun koottu moottori käy joutokäynnillä kuumana.
Missä Brushed DC Armatures edelleen voittaa
Harjattu DC ei ole perintöä kaikkialla. Se pysyy paikallaan, missä kaksijohtiminen liitäntä, suuri käynnistysmomentti ja edullinen käyttövoima ovat suurempia kuin säännöllinen harjahuolto.
Tyypillisen harjatun tasavirta-ankkurin kysynnän suuntaa-antava jako, ei markkinatutkimus.
Jokainen segmentti jännittää ankkuria eri tavalla. Autojen apulaitteet rankaisevat lämpöpyöräilyä ja tärinää, lääketieteelliset ja liikkuvat yksiköt rankaisevat akustista melua ja kommutaattorikalvon vakautta, ja sähkötyökalut rankaisevat huippuvirtaa. Yhdelle sopiva pino sopii harvoin kaikille kolmelle ilman muutoksia teräslajiin tai rakennustapaan.
Ytimen ostaminen: toleranssit, testit ja kantamasi riskit
| Ominaista | Tyypillinen vaatimus | Miksi sillä on merkitystä |
|---|---|---|
| Laminointipurseen korkeus | 0,05 mm tai vähemmän; 0,03 mm tiukoissa pinoissa | Puree vierekkäiset laminaatit ja lisää ydinhäviöitä |
| Roottorin ulkohalkaisija ja akselin reikä | Piirustuskohtaisesti, yleensä ±0,05 mm | Asettaa ilmaraon ja akselin sovituksen; epäkeskisyys näkyy värähtelynä |
| Pinon pituus | Tyypillisesti ±0,2 mm | Muuttaa vuo- ja vääntömomenttivakion yksiköstä toiseen |
| Pinoamiskerroin | 0,95 - 0,98 rakennuksesta riippuen | Pienempi kerroin tarkoittaa enemmän kuparia samalla vääntömomentilla |
| Lammien välinen eristys | Ei näkyviä pinnoitevaurioita | Naarmuuntunut pinnoite luo shortseja ja paikallisia kuumia kohtia |
| Vinokulma | Piirustusta kohti, yleensä yksi rakoväli | Väärä vino nostaa vääntömomenttia ja kuulee ääntä |
| Kommutaattorin loppuminen asennuksen jälkeen | 0,02 mm tai parempi | Ohjaa suoraan kipinöintiä ja harjan käyttöikää |
Ostoriskin tosiasiallinen kertyminen tapahtuu arvonnan alussa. Viisi epäonnistumista selittävät suurimman osan näkemistämme kiistoista:
- Teräslaatu on korvattu halvemmalla ei-suuntautuneella teräslaadulla, jolla on suurempi häviö.
- Hitsaa roiskeita tai uudelleenrakennuksia, jotka tasoittavat pinon ja oikosulkevat laminaatit.
- Pinnoitevaurio irtotavarakäsittelystä ennen pinon liimaamista.
- Materiaali toimitetaan hehkuttamattomana, mikä nostaa ydinhäviön muuttamatta yhtä mittaa.
- Erät sekoitetaan yhden pinon sisällä, ja ne näkyvät yksiköiden välillä nykyisessä arvonnassa.
Volyymiohjelmissa valmiin pinon ostaminen irrallisten arkkien sijaan siirtää nämä riskit toimittajalle ja poistaa pinon pituuden vaihtelun kokoonpanolinjaltasi.
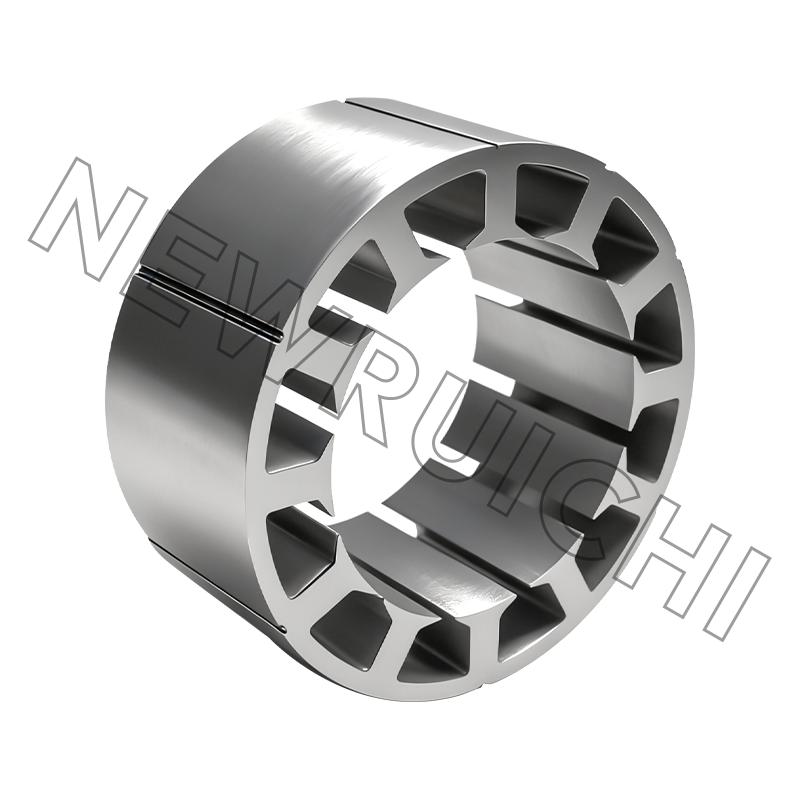
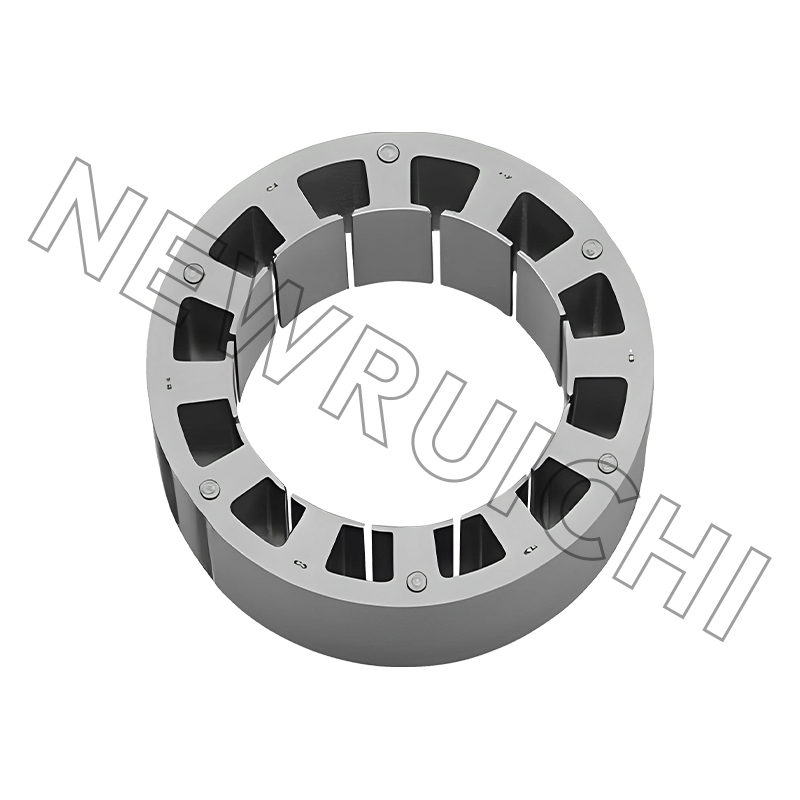 Tasavirtamoottorin staattori- ja roottoriydinkokoonpanot Valmiit laminoidut ydinkokoonpanot sopivat volyymimoottoriohjelmiin siirtämällä pinoamisriskin toimittajalle ja vähentämällä pinon pituuden vaihtelua kokoonpanolinjalla. Näytä tuote →
Näytteestä sarjaan: sekvenssi, joka pitää
1. Piirustus ja teräskatsaus.
Tarkista mitta, laatu, pinnoitteen paino ja pinon rakenne ennen materiaalin leikkaamista.
2. Laserleikatut näytteet.
Muutama sata kappaletta, ilman työkaluja, toimitettu suunnittelun ollessa vielä liikkeessä.
3. Pinoa ja bond -koe.
Mittaa saavutettu pinoamiskerroin ja pinon pituus piirustusta vasten.
4. Sovitus-, linkous- ja lämpötesti.
Ilmarako, ulostulo, lämpötilan nousu nimelliskuormituksella ja harjan käyttäytyminen kommutaattorissa.
5. Volyymityökalut.
Leimausmuotti tai lasererä sen mukaan, kumpi vastaa määrää ja muutosriskiä.
6. Ensimmäinen artikkeli ja dokumentaatio.
Mittaraportti, materiaalitodistukset ja PPAP, jos ohjelma on autoteollisuutta.
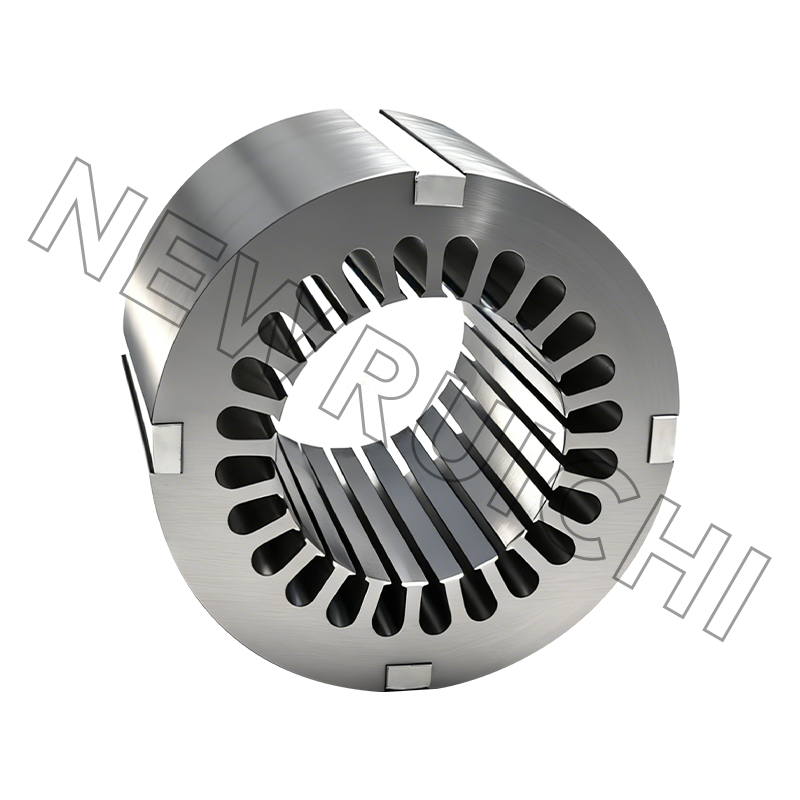
Laserleikattujen näytteiden avulla voit myös testata teräslaadun muutosta ennen stanssaukseen sitoutumista. 0,35 mm:n laatu, joka mittaa pienempää ydinhäviötä, voi oikeuttaa tai ei oikeuttaa ylimääräisiä kustannuksia kiloa kohden, ja pinokoe vastaa kysymykseen viikossa eikä neljänneksessä.
 Laserleikatut staattori- ja roottorilaminointinäytteet Mukautetut laserleikatut laminointinäytteet tukevat moottorin suunnittelun varhaisia tarkastuksia ja teräslaadun kokeita ennen stanssausta ja volyymituotantoa. Näytä tuote →
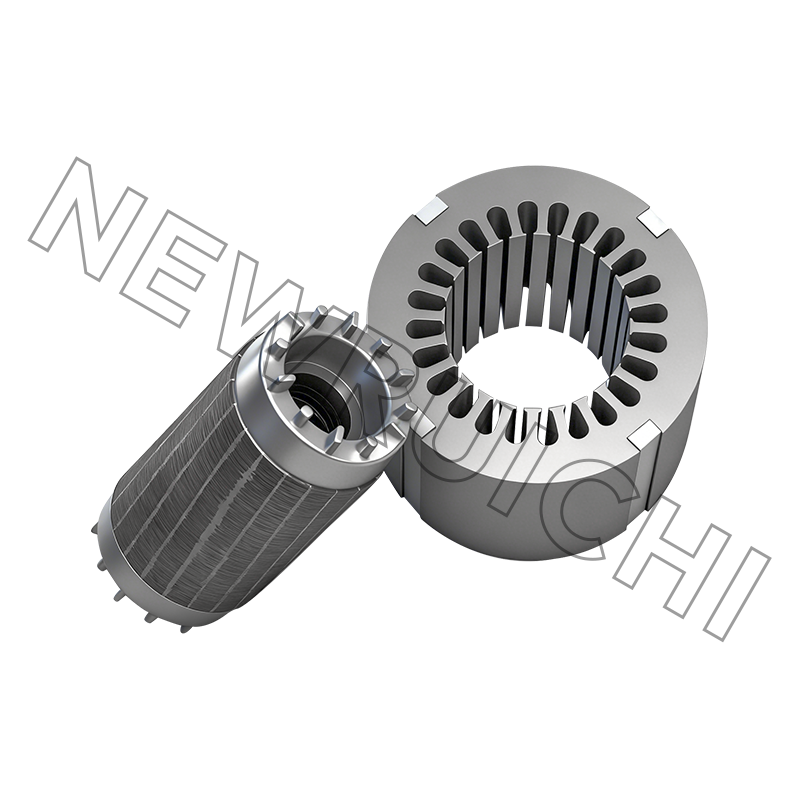
Näytevaiheen jälkeen laminointi- ja hylsyvalmistusreitti - teräksen leikkaus, leimaaminen tai laserleikkaus, hehkutus tarvittaessa, pinoaminen lukituksella, liimalla tai hitsauksella ja lopputarkastus - on se, missä toimituspäivämäärät voitetaan tai menetetään. Se virtaus kannattaa kävellä kerran toimittajan kanssa ennen ensimmäistä ostotilausta, ei sen jälkeen.
Huolto- ja vaatimustenmukaisuushuomautukset
- Tarkasta harjat puolet odotetusta kulumisajasta, älä vikaantuessa.
- Tasainen suklaanvärinen kommutaattorikalvo on terveellistä; hajanainen kalvo viittaa epäpuhtauksiin tai väärään harjalaatuun.
- Pidä jousen paine ohjearvossa. Matala paine lasittaa kommutaattorin, korkea paine kuluttaa harjat nopeasti.
- Puhdista käämin eristeen kanssa yhteensopivalla liuottimella; hiilipöly johtaa.
- Säilytä pinotut ytimet kuivina ja käärittyinä, koska kerrosten välinen ruoste käyttäytyy aivan kuten sähköoikosulku.
Vaatimustenmukaisuuspuolella autoalan ohjelmien moottorisydämet ovat yleensä IATF 16949 -laatujärjestelmän sisällä, yleiset teollisuusytimet ISO 9001 -standardin mukaisesti ja hitsatut rungot ja alustat ISO 3834 -standardin mukaisesti, ja ympäristönhallinta noudattaa ISO 14001 -standardia. Näillä sertifikaateilla on vähemmän merkitystä paperina ja enemmän siksi, että ensimmäisten artikkelien raportit, materiaalitodistukset ja muutosilmoitukset saapuvat ilman, että niitä haetaan.
Mikään näistä ei tee armatuurista monimutkaista. Se tekee siitä erityistä: teräslaatu, pinorakenne, purseraja, kommutaattorin loppuminen. Ratkaise nämä neljä ja 4500 tunnin kipinöintiongelma lakkaa olemasta mysteeri.
Sähköpostiosoitettasi ei julkaista. Pakolliset kentät on merkitty *

 Email: [email protected]
[email protected]
[email protected]
 Puhelin/Puhelin:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Tekijänoikeus © Wuxi New Ruichi Technology Co., Ltd. / Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Staattori- ja roottoriytimien valmistajat
